
Автор: Редактор сайта Время публикации: 27.10.2026 Происхождение: Сайт
Знаете ли вы, что некоторые эластомерные соединения превосходят высококачественные пластмассы при воздействии палящей жары или замерзания? В современном производстве инженеры часто сталкиваются с преждевременным выходом из строя стандартных пластиковых компонентов. Именно здесь Формованные силиконовые детали решают критические проблемы долговечности.
Благодаря своей чрезвычайной термостойкости, биосовместимости и долгосрочной механической стабильности силикон быстро заменяет традиционные термопласты в сложных условиях эксплуатации. В этом подробном руководстве мы подробно рассмотрим, как производятся эти упругие компоненты. Мы углубимся в различные методы производства по индивидуальному заказу, оценим выбор сырья и предоставим практические советы по выбору подходящего производственного партнера, который воплотит ваши инженерные проекты в жизнь.
Разнообразие производства: формованные компоненты в основном производятся с использованием трех основных методов, включая литье под давлением жидкости, компрессионное формование и трансферное формование.
Выбор материала. Выбор сырья определяет производственный процесс и конечные структурные свойства продукта.
Усовершенствования в инструментах: инновации в области быстрой оснастки резко сокращают время создания прототипов и первоначальные капитальные затраты.
Функциональное превосходство: специальные эластомеры обеспечивают превосходную термическую стабильность и гибкость по сравнению с традиционными пластиковыми деталями, отлитыми под давлением.
Оценка поставщика. Выбор подходящего партнера-производителя требует тщательной оценки его собственных возможностей в области инструментов, допусков контроля качества и знаний материалов.
В сфере промышленного производства компоненты, изготовленные по индивидуальному заказу, представляют собой эластомерные детали, разработанные в соответствии с точными спецификациями клиента, а не полагающиеся на стандартизированные стандартные размеры. Кастомизация выходит далеко за рамки простой формы. Он включает в себя адаптацию физической геометрии, достижение точной твердости по Шору А, разработку уникальных сочетаний цветов и обеспечение строгого соблюдения нормативных требований по биосовместимости.
В последнее время быстрое расширение сектора электромобилей и носимых медицинских устройств фундаментально изменило спрос на материалы. Инженеры отходят от жестких пластиков. Им требуются миниатюрные биосовместимые эластомеры, способные выдерживать интенсивное терморегулирование и многократную стерилизацию. Стандартизированные детали просто не могут выдержать строгие экологические требования технологий нового поколения.
Этот поворот в сторону индивидуального проектирования во многом обусловлен ограничениями, присущими типовым решениям. В очень сложных приложениях, таких как перекачка жидкостей в аэрокосмической отрасли или электронная герметизация, стандартизированные детали часто не соответствуют микроскопическим допускам по размерам. Такие сбои в конечном итоге приводят к катастрофическим утечкам в системе. Используя специальные формы, дизайнеры могут обеспечить безупречную интеграцию в собственные сборки.
Прежде чем хоть одна капля материала попадет в полость формы, инженеры должны выбрать подходящий базовый полимер. Физическое состояние необработанного эластомера в основном определяет необходимое оборудование, архитектуру инструментов и профиль термического отверждения. Как правило, отрасль опирается на две основные категории.
Жидкая силиконовая резина, составленная как сложная двухкомпонентная жидкая система, обычно состоит из части А, содержащей платиновый катализатор, и части Б, содержащей сшивающий агент. Пока эти жидкости остаются изолированными, они химически стабильны.
Этот жидкий материал обеспечивает значительные структурные преимущества. Благодаря своей низкой вязкости жидкость легко течет в очень сложные, микрообработанные полости формы. Эта характеристика делает его лучшим выбором для производства сложных компонентов, требующих жестких допусков или микроскопических характеристик. Кроме того, материал исключительно быстро отверждается под воздействием тепла. Такая быстрая реакция способствует созданию высокоавтоматизированных систем впрыска с замкнутым контуром, которые идеально подходят для крупносерийного непрерывного производства, где точность и стоимость единицы продукции имеют решающее значение.
Напротив, каучук высокой консистенции имеет значительно более высокую молекулярную массу. В сыром неотвержденном состоянии эта твердая камедь имеет плотную, очень вязкую текстуру, очень напоминающую глину для лепки.
В отличие от автоматических насосных механизмов, используемых для жидкостей, твердая жевательная резинка требует ручной механической подготовки. Операторы должны пропустить сырье через двухвалковую мельницу для смешивания отвердителя и цветных пигментов перед формованием. Несмотря на дополнительные трудозатраты, этот материал обладает выдающейся механической прочностью и превосходной стойкостью к разрыву. Таким образом, он остается подходящим материалом для экструзии тяжелых условий эксплуатации, изготовления прочных медицинских трубок и крупногабаритных промышленных уплотнений, в которых надежность отдается предпочтение прочности, а не микроскопической точности.
Тип материала |
Физическое состояние |
Механизм отверждения |
Типичная твердость |
Идеальные приложения |
|---|---|---|---|---|
Жидкая силиконовая резина |
Двухкомпонентная жидкость низкой вязкости |
Термоотверждение, катализируемое платиной |
От 10 до 80 по Шору А |
Микроформование, медицинское оборудование, герметизация больших объемов |
Резина высокой консистенции |
Твердая камедь с высокой молекулярной массой |
Термическая обработка перекисью или платиной |
От 30 до 90 по Шору А |
Экструзия для тяжелых условий эксплуатации, автомобильные подушки, промышленные колодки. |
Преобразование необработанного полимера в функциональный компонент — это не универсальная задача. Выбор оптимального метода производства требует расчетной оценки выбранного материала, прогнозируемых объемов производства, бюджета оснастки и геометрической сложности окончательного проекта.
Литье под давлением жидкостей представляет собой высокоавтоматизированный производственный процесс, специально разработанный для жидких полимеров.
Операция начинается с перекачивания отдельных жидких компонентов из отдельных бочек в статический смеситель в точном соотношении один к одному. На этом этапе также можно вводить пигменты. Эта охлажденная однородная смесь затем под огромным давлением впрыскивается в предварительно нагретую полость формы. В тот момент, когда холодная жидкость вступает в контакт с горячей инструментальной сталью, она подвергается быстрой вулканизации и затвердевает, принимая готовую форму.
Поскольку вся система остается изолированной от внешней среды, этот процесс значительно сводит к минимуму риск загрязнения материала. Эта стерильная среда делает его эталоном для крупносерийного, безупречного медицинского и пищевого применения.
Компрессионное формование, как один из старейших и наиболее надежных методов производства резины, в основном сочетается с твердыми резиновыми материалами.
Этот процесс очень тактильный. Техник рассчитывает точный вес и форму сырья, необходимого для создания прочной заготовки. Этот кусок тестообразного силикона вручную помещается прямо в открытую полость разогретой формы. Затем массивный гидравлический пресс заставляет форму закрываться. Сочетание сильного тепла и дробящего давления заставляет твердую резинку затекать в каждую щель полости и затвердевать.
Хотя время цикла больше, компрессионное формование требует значительно менее дорогих инструментов, чем системы впрыска. Следовательно, он очень экономически эффективен для небольших объемов производства, крупногабаритных компонентов и проектов, где допустимы небольшие отклонения в размерах.
Трансферное формование, выступая в качестве инженерного компромисса, устраняет разрыв между простотой сжатия и точностью впрыска.
Вместо того, чтобы помещать необработанную заготовку непосредственно в финальную полость, оператор загружает материал в отдельную камеру хранения, известную как горшок, расположенную над формой. Затем гидравлический плунжер физически проталкивает материал через узкие каналы, называемые литниками, в нагретую закрытую форму внизу.
Поскольку форма уже зажата до того, как в нее войдет эластомер, трансферное формование превосходно подходит для переформования. Это деликатный процесс приклеивания силикона непосредственно к металлическим вставкам, хрупким электронным датчикам или жестким пластиковым подложкам. Это идеальное решение для средних объемов печати, требующих более жестких допусков, чем могут предложить стандартные методы сжатия.
Преобразование концептуального проекта из цифрового интерфейса в реальный функциональный продукт требует строгого рабочего процесса. Каждый этап выступает в качестве критической контрольной точки, гарантирующей, что заключительная часть соответствует структурной целостности и нормативным требованиям.
Путешествие начинается с комплексного 3D-моделирования и строгого анализа технологичности конструкции. Команды инженеров тщательно оценивают углы уклона, потенциальную геометрию подрезов и расположение ворот. Эти проверки гарантируют, что жидкость будет течь плавно и выниматься из формы без разрывов.
Исторически сложилось так, что проверка конструкции требовала механической обработки дорогостоящих стальных или алюминиевых форм. Сегодня передовое производство использует формы, напечатанные на 3D-принтере, с использованием высокотемпературных смол. Эти инструменты быстрой печати позволяют командам создавать физические прототипы за считанные дни. Это позволяет провести экономичное функциональное тестирование, прежде чем санкционировать огромные капитальные затраты на постоянную металлическую оснастку.
После того как инструменты проверены и установлены, сырье подвергается подготовке. Для жидких процессов это означает тщательную калибровку автоматических насосных систем, чтобы гарантировать безупречное соотношение основы и катализатора. И наоборот, твердая резинка требует более трудоемкого подхода. Материал подается через механическую двухвалковую мельницу, где матрица размягчается за счет одной лишь силы. Технические специалисты тщательно добавляют отвердители и твердые пигменты до тех пор, пока резина не достигнет абсолютной однородности цвета и текстуры.
Подготовленный материал вводится в форму посредством впрыска, сжатия или переноса. Очень важно понимать, что в отличие от стандартных термопластов, которые просто охлаждаются и затвердевают, эластомеры должны подвергаться вулканизации. Под действием сильного нагрева формы, обычно от 120 до 180 градусов по Цельсию, происходит постоянное химическое сшивание полимерных цепей. Эта необратимая реакция превращает податливое сырье в стабильный, очень прочный продукт.
После извлечения из формы детали часто имеют засветку. Это слой лишнего материала толщиной с бумагу, который просачивается в линии разъема формы. Заусенец тщательно удаляется путем ручной обрезки, галтовки или криогенной очистки, при которой детали замораживаются и подвергаются пескоструйной очистке, чтобы удалить хрупкие излишки.
После удаления засветки многие высокопроизводительные детали подвергаются пост-отверждению. Техники обжигают компоненты в промышленных печах в течение нескольких часов, чтобы сжечь летучие органические соединения и остаточные побочные продукты отверждения. Этот шаг абсолютно обязателен для изделий аэрокосмической, медицинской и пищевой промышленности, чтобы гарантировать полную безопасность материалов. Наконец, детали подвергаются строгой размерной метрологии и визуальному контролю качества.
Огромное разнообразие доступных производственных процессов позволяет использовать эластомеры в самых требовательных секторах. Они часто заменяют устаревшие материалы, которые быстро разлагаются под воздействием окружающей среды.
В сфере бытовой электроники долговечность устройств неразрывно связана с эффективной защитой от воздействия окружающей среды. Например, специализированный Силиконовый протектор часто используется для защиты хрупких электронных датчиков от агрессивных загрязнителей окружающей среды. Эти защитные устройства специально разработаны для достижения строгих стандартов IP67 или IP68, создавая абсолютный барьер против микроскопических частиц пыли и погружения в воду.
Аналогично, специально разработанный Силиконовая подушка обеспечивает целенаправленную амортизацию. Эти компоненты эффективно гасят сильные вибрации в автомобильном шасси или обеспечивают критически важную эргономическую поддержку носимых медицинских устройств. Они сохраняют свою гибкость при ошеломляющем температурном градиенте, обычно безупречно функционируя при температуре от минус 55 до 250 градусов по Цельсию.
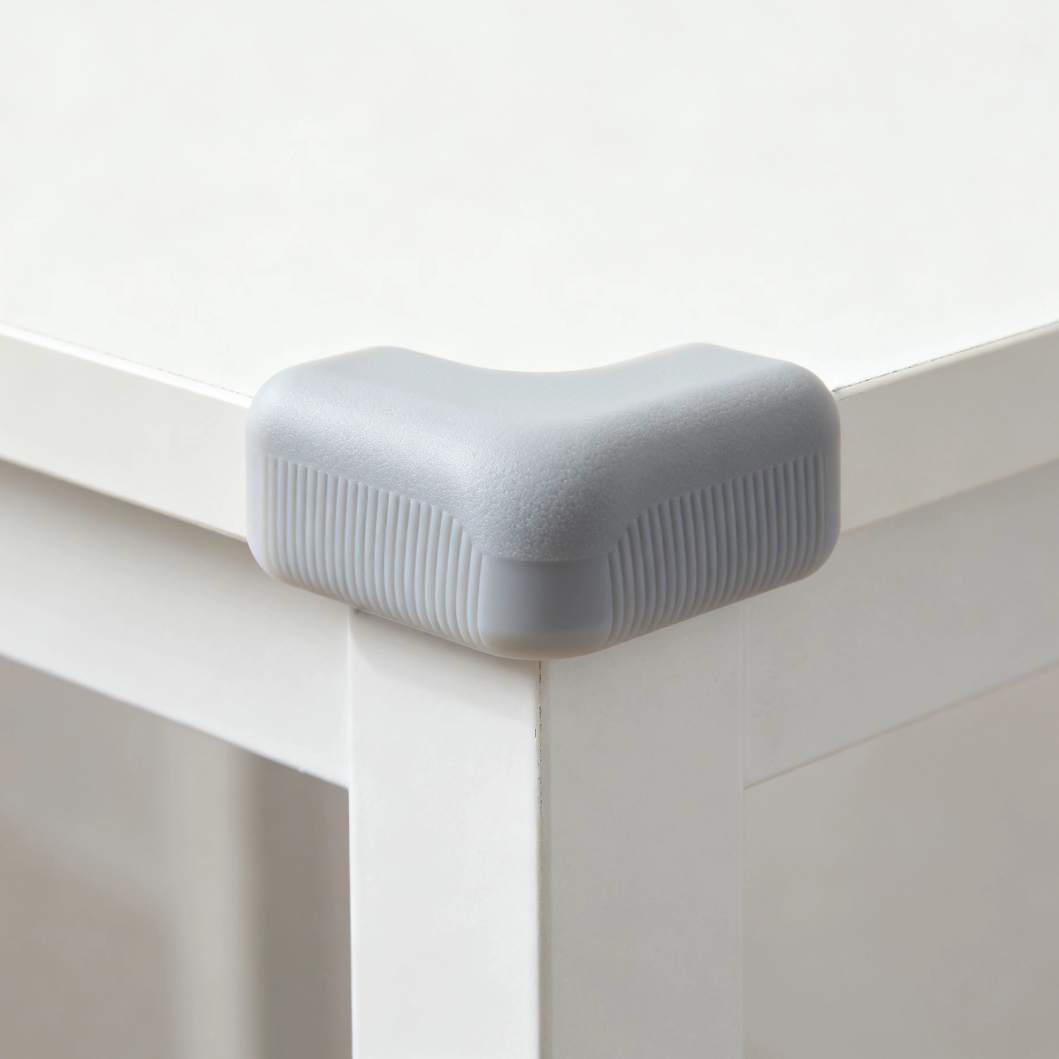
Сектор тяжелой промышленности работает в суровых условиях, в которых материалы подвергаются серьезному механическому воздействию. Чтобы бороться с этим, инженеры используют специальные составы для тяжелых условий эксплуатации. Ан Подушка для предотвращения столкновений смягчает силу удара благодаря присущей силикону эластичности. Эти конкретные детали изготовлены с использованием матрицы высокой твердости, предназначенной для поглощения кинетической энергии сильных ударов. В отличие от органического каучука, который со временем становится хрупким, эти колодки сохраняют свою амортизирующую устойчивость даже при длительном воздействии ультрафиолетового излучения или агрессивных моторных жидкостей.
При разработке нового физического продукта инженерам-конструкторам часто приходится взвешивать плюсы и минусы эластомеров по сравнению с традиционным литьем термопластов под давлением. В конечном счете, лучший выбор полностью продиктован операционной средой, с которой столкнется финальная часть.
Прежде всего, это устойчивость к температуре. Эластомеры значительно превосходят стандартные пластмассы в экстремальных климатических условиях. В то время как типичные термопласты деформируются, плавятся или теряют структурную целостность при высоких температурах, силикон сохраняет свои гибкие механические свойства.
Далее, процесс отверждения подчеркивает фундаментальное расхождение в физике. При формовании пластмассы используются термопласты, при которых гранулы твердой смолы нагреваются до расплавленного состояния, впрыскиваются в холодную форму и охлаждаются до твердого состояния. Это физическое изменение обратимо. В противоположность этому, в эластомерах используются термореактивные полимеры. Материал впрыскивается холодным способом в раскаленную форму, вызывая необратимую химическую реакцию сшивки. После отверждения деталь нельзя снова расплавить в жидкость.
Наконец, требования к инструментам существенно различаются. Поскольку жидкие составы перед отверждением обладают невероятно низкой вязкостью, они легко проникают в микроскопические зазоры формы размером всего 0,0002 дюйма. Чтобы предотвратить массовое количество дефектов, эти формы требуют исключительно более жестких допусков на обработку и значительно более качественных марок стали по сравнению со стандартными пластиковыми формами.
Переход от цифрового файла к физическому высокопроизводительному компоненту требует большего, чем просто исключительное сырье. Для этого требуется высококвалифицированный партнер-производитель. Поскольку термореактивные полимеры ведут себя совершенно иначе, чем термопласты, инженерные знания, необходимые для контроля усадки, предотвращения вспышки и обеспечения стабильности размеров, являются узкоспециализированными.
Основой любого успешного проекта литья является качество оснастки, определяющее конечную геометрию и качество поверхности. При оценке потенциального поставщика необходимо определить, проектируют ли они и изготавливают ли они формы самостоятельно. Собственные инструменты обеспечивают превосходный контроль над процессом проектирования, обеспечивая быстрое выполнение итераций и прямую связь между изготовителями пресс-форм и производственным персоналом.
Учитывая склонность материала к образованию микроскопических зазоров, надежный производитель должен соблюдать строгие протоколы контроля качества. Ищите международно признанные валидации. Сертификация ISO 9001 служит основой для обеспечения стабильности производства. Однако, если ваш проект связан со здравоохранением или чувствительной электроникой, поставщик должен иметь специальные сертификаты и работать в сертифицированных чистых помещениях, таких как класс 7 или 8 по ISO, чтобы исключить загрязнение твердыми частицами.
В конечном счете, команды по закупкам должны искать опытных производителей, которые действуют как партнеры по совместному проектированию, а не просто принимают заказы. Опытный поставщик проактивно проведет вашу команду через анализ конструкции, чтобы выявить потенциальные дефекты еще до того, как сталь будет разрезана.
Путь от сырого вязкого полимера до полностью отвержденного высокоэффективного продукта требует тщательного сочетания химии, физики и точного машиностроения. Стратегический выбор между литьем под давлением, прессованием или трансферным формованием фундаментально определяет успех, масштабируемость и экономическую эффективность конечной детали.
Независимо от того, требуется ли для вашего применения простая эргономичная подушка или сложнейшая медицинская пломба массового производства, глубокое понимание производственного процесса позволяет инженерам принимать значительно более эффективные производственные решения.
Если вы готовы превратить свой проект из концепции в реальность, изучите передовые инженерные решения. Вы можете найти идеальный Изготовленные на заказ силиконовые детали для вашего конкретного применения в сотрудничестве с производителем, который точно понимает ваши экологические и механические требования.
Финансовые вложения, необходимые для производства эластомерных компонентов по индивидуальному заказу, рассчитываются на основе трех основных переменных, включая затраты на оснастку, качество сырья и объем производства. Инструменты обычно представляют собой самую большую первоначальную стоимость. Инструменты для компрессионного формования очень экономичны, часто стоят от тысячи до пяти тысяч долларов, что делает их идеальными для изготовления более простых форм. И наоборот, системы впрыска жидкости требуют сложных стальных форм с замкнутым контуром и точными направляющими, стоимость которых легко может превышать двадцать тысяч долларов. Большие объемы производства позволяют производителю амортизировать дорогостоящие затраты на оснастку в течение сотен тысяч единиц, резко снижая цену отдельной детали.
Сроки изготовления полностью зависят от выбранного метода производства и геометрической сложности детали. Традиционные производственные формы, изготовленные из закаленного авиационного алюминия или инструментальной стали, обычно требуют времени от четырех до восьми недель. Это включает в себя тщательное проектирование, черновую обработку, электроэрозионную обработку и окончательную полировку. Однако, используя технологию промышленной 3D-печати, предприятие может изготовить прототип формы из высокотемпературного полимера всего за три-семь дней.
Переработка этих компонентов представляет собой уникальную химическую проблему. В отличие от традиционных термопластов, которые можно плавить и изменять бесконечно, этот материал представляет собой термореактивный полимер. В процессе вулканизации полимерные цепи подвергаются необратимой химической сшивке. Следовательно, отвержденную деталь невозможно снова расплавить в жидкое состояние. Однако его можно механически измельчить в мелкие гранулы. Эти гранулы затем используются в качестве наполнителя для новых компаундов, поверхностей игровых площадок или спортивных дорожек для улучшения амортизации.
Хотя оба компонента в основном разработаны для управления кинетической энергией и защиты лежащих в основе структур, состав их материалов существенно различается. A cushion is typically designed for ergonomic support, micro-vibration dampening, and acoustic insulation. These parts utilize a softer formulation allowing them to compress easily under sustained low-impact loads. In stark contrast, an anti-collision component is built for heavy-duty industrial safety. Эти колодки, изготовленные из более твердой резины и специальных добавок, устойчивых к разрыву, стратегически используются в тяжелой технике, чтобы поглощать внезапные сильные механические удары, не подвергаясь необратимой деформации.
Функциональный срок службы эластомерной детали во многом зависит от условий ее эксплуатации и состава материала. При стандартном использовании внутри помещений, не подвергаясь сильному механическому истиранию, эти компоненты могут легко прослужить более десяти лет без разрушения. Материал естественным образом устойчив к ультрафиолетовому излучению, воздействию озона и экстремальным колебаниям температуры, которые обычно приводят к растрескиванию и разрушению стандартной резины. Даже в суровых автомобильных или промышленных условиях высококачественные составы сохраняют превосходную стойкость к остаточной деформации при сжатии, гарантируя, что уплотнения и прокладки остаются водонепроницаемыми в течение многих лет.
Да, формование — это высокоэффективная технология производства, используемая для приклеивания эластомеров непосредственно к жестким подложкам, таким как нержавеющая сталь, алюминий или высокотемпературный пластик. В этом процессе обычно используется трансферное формование или литье под давлением жидкости. Чтобы добиться прочного соединения, которое не будет отслаиваться и расслаиваться, инженеры часто наносят химическую грунтовку на жесткую основу перед формовкой. Кроме того, подложка должна выдерживать высокие температуры, необходимые для вулканизации, что обычно ограничивает использование пластиковых вставок высокоэффективными смолами, такими как поликарбонат или нейлон.


